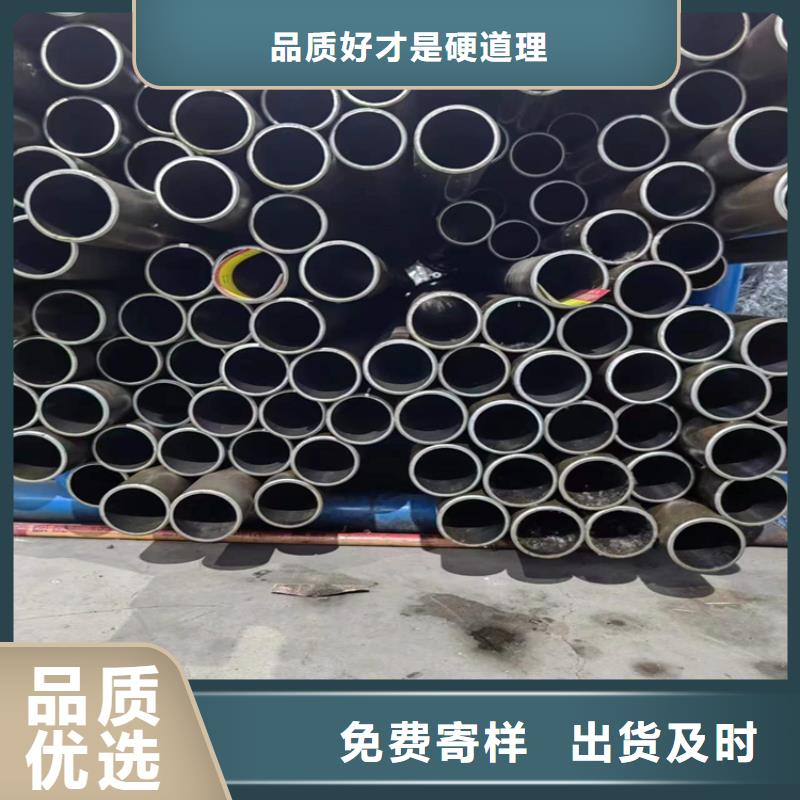
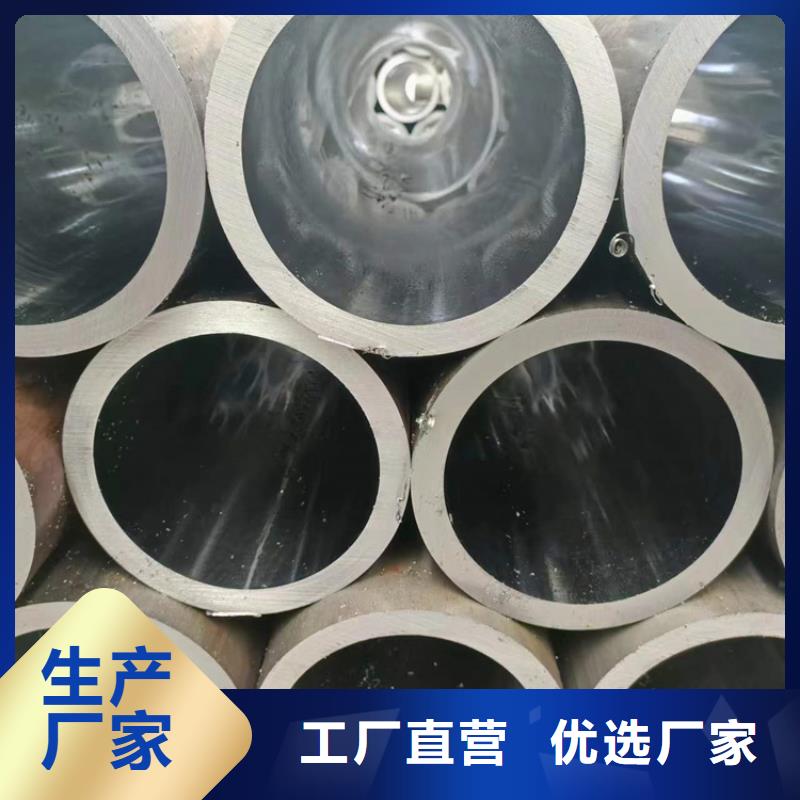
以下是:金华市永康市滚压管50镀铬棒规格齐全的产品参数
| 产品参数 |
|---|
| 产品价格 | 5000/吨 |
|---|
| 发货期限 | 24小时 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 1公斤 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20#/45#/16Mn |
|---|
| 产品规格 | 齐全 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 可加工 |
|---|
| 产品型号 | 齐全 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 过磅 |
|---|
| 产品颜色 | 有色金属 |
|---|
| 质保时间 | 1个月 |
|---|
| 外形尺寸 | 圆形 |
|---|
| 适用领域 | 机械加工/液压 |
|---|
| 是否进口 | 否 |
|---|
| 质量认证 | |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 滚压管50镀铬棒供应范围覆盖浙江省、金华市、永康市、婺城区、金东区、武义县、浦江县、磐安县、兰溪市、义乌市、东阳市等区域。 |
|---|
以下是:金华市永康市滚压管50镀铬棒规格齐全的图文视频
【安达珩磨管】为客户提供多样化产品,包括
兰溪304不锈钢珩磨管、
东阳软轴、
武义精拔杆、
金东316不锈钢珩磨管、
义乌气缸缸筒等,适配多元场景需求。
滚压管50镀铬棒规格齐全,
珩磨管液压机械(金华市永康市分公司)专业从事
滚压管50镀铬棒规格齐全,联系人:
高经理,电话:
【13184177133】,以下是滚压管50镀铬棒规格齐全的详细页面。 浙江省,金华市,永康市 永康地域,于三国赤乌八年(245年),析乌伤县始置永康县,相传孙权之母吴国太因病到此进香,祈求“永葆安康”而得名。南朝曾设缙州,唐武德四年(621年),改置丽州,武德八年(625年),复改永康县,抗战时期一度成为民国浙江省会。1992年,经国务院批准,撤县设县级市。方岩景区及其周边景点众多。
为了给您提供更的滚压管50镀铬棒规格齐全产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:金华永康滚压管50镀铬棒规格齐全的图文介绍
珩磨管液压机械(金华市永康市分公司)创办于2016年,专业生产【永康就近50调质活塞杆、金华永康就近180调质活塞杆】等产品。本厂家设备齐全、技术实力雄厚、企业内部管理严密、生产效率高;本厂家生产的【金华永康本地附近调制镀铬棒、金华永康45#调质镀铬棒】品种多,规格齐全,并能承接各种特殊规格需求的【永康就近45#精拔杆、金华永康本地25调质活塞杆、永康就近镀铬棒】产品定做。

金华永康珩磨管油缸管绗磨管大送进角下导致顶头与轧辊的辗轧锥更不平行。
③轧辊转速不当也会影响壁厚精度。
(4)管坯的定心和加热。
定心孔偏心和加热不均匀(阴阳面)都将造成壁厚不均。
(5)穿孔机的刚度、结构和调整。
穿孔机的机身刚度不够,其上的锁紧机构不可靠;顶杆的定心装置调整不准确,运行不可靠和距离机身较远;轧制中心线的调整,一般采用低于轧机中线,其目的是提高轧件的稳定性,若调整过大,因轧制线下移后,变形区内工具之间的相对关系发生了非对称变化,也会影响毛管的壁厚不均。滚压管
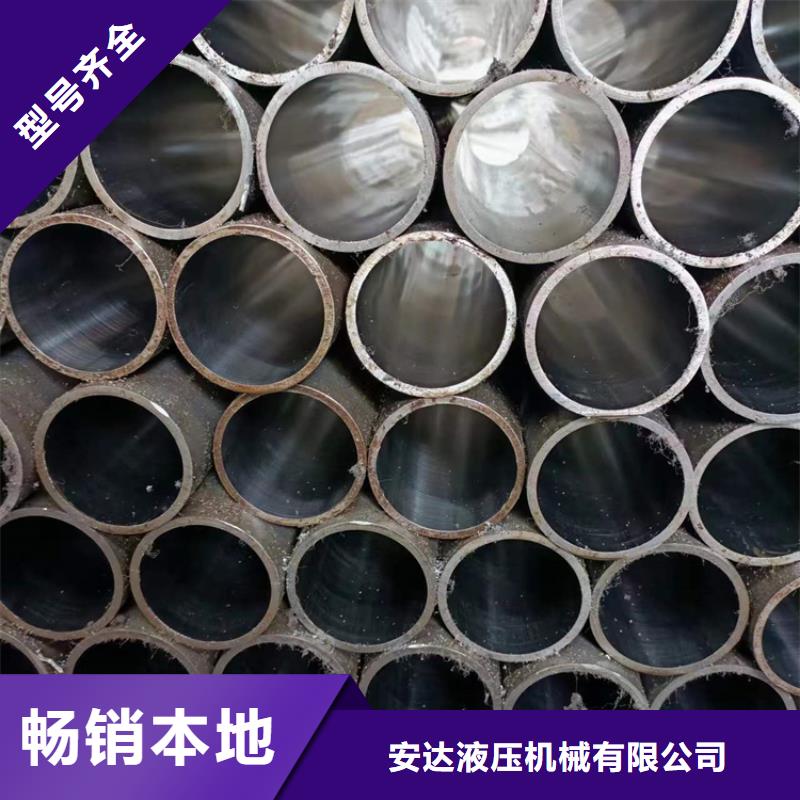
金华永康珩磨管油缸管绗磨管滚压管油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。


金华永康本地珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管


滚压管50镀铬棒规格齐全,珩磨管液压机械(金华市永康市分公司)为您提供滚压管50镀铬棒规格齐全产品案例,联系人:高经理,电话:【13184177133】。